
Dva klina stižu u istom sanduku i izgledaju identično: isti konac, isti crni oksidni završetak, isti stil pečata na kraju. Jedan je ASTM A193 Grade B7, drugi je Grade B16. Razlika između njih svodi se na jedan legirajući element i jedan dodatni korak u peći za toplinsku obradu, a ta razlika odlučuje hoće li vruća prirubnica još uvijek izdržati opterećenje vijka nakon osam godina rada.
Kratak odgovor
Jedna posljedica slijedi odmah: B7 i B16 nisu međusobno zamjenjivi na šalteru za nabavu. Ako crtež zahtijeva A193 B7, a dobavljač nudi B16 kao nadogradnju, to je inženjerska promjena, a ne zamjena. Papirologija, označavanje i izračun spojeva moraju se složiti prije nego što klin uđe u prirubnicu.
Gradacija B7 je u osnovi čelik AISI 4140/4142: 0,38-0,48% ugljika, 0,80-1,10% kroma, 0,15-0,25% molibdena, bez namjernog dodavanja vanadija. Gradacija B16 održava razinu kroma, ali otprilike utrostručuje molibden na 0,50-0,65% i dodaje 0,25-0,35% vanadija.
Taj vanadij je cijela priča. Formira fine, stabilne karbide koji su otporni na ogrubljivanje dok čelik godinama stoji na temperaturi. Budući da ti karbidi ostaju tamo gdje su stavljeni, B16 se može kaliti jače i toplije od B7 i još uvijek zadovoljiti isti minimum vlačne čvrstoće od 125 ksi. B7 je kaljen na minimalno 1100°F (593°C); B16 se temperira znatno više, obično u rasponu od 1150-1250°F (620-675°C).
Vrući temperament obično omekšava čelik, pa kako B16 zadržava svoju čvrstoću? Kemija je osmišljena da to omogući. Dva klina koja oba prođu ispitivanje rastezanja na sobnoj temperaturi mogu se ponašati vrlo različito nakon pet godina na 900°F, a to je jaz koji specifikacija pokušava zatvoriti.
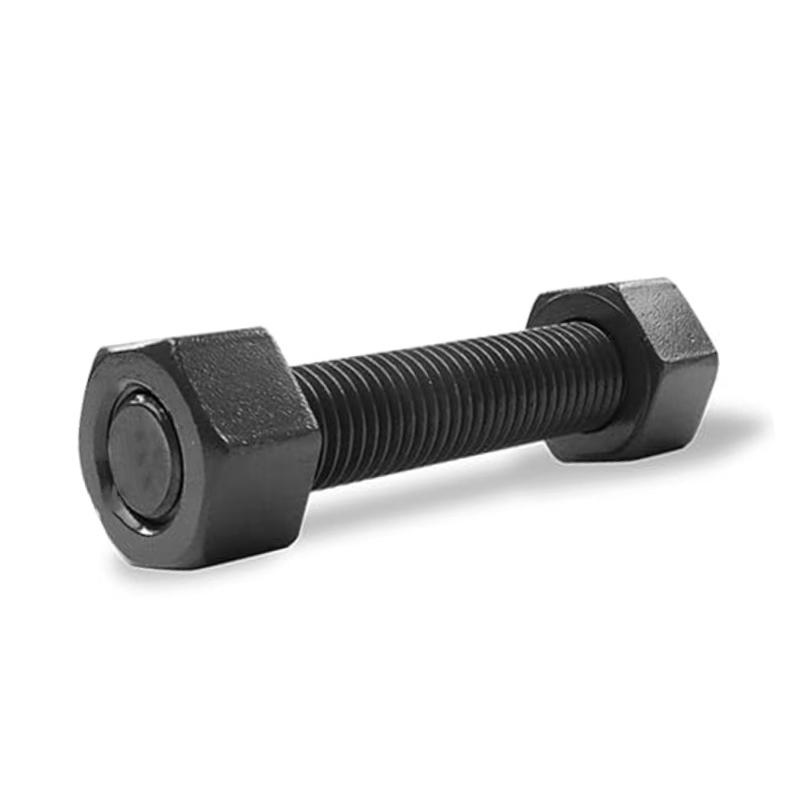
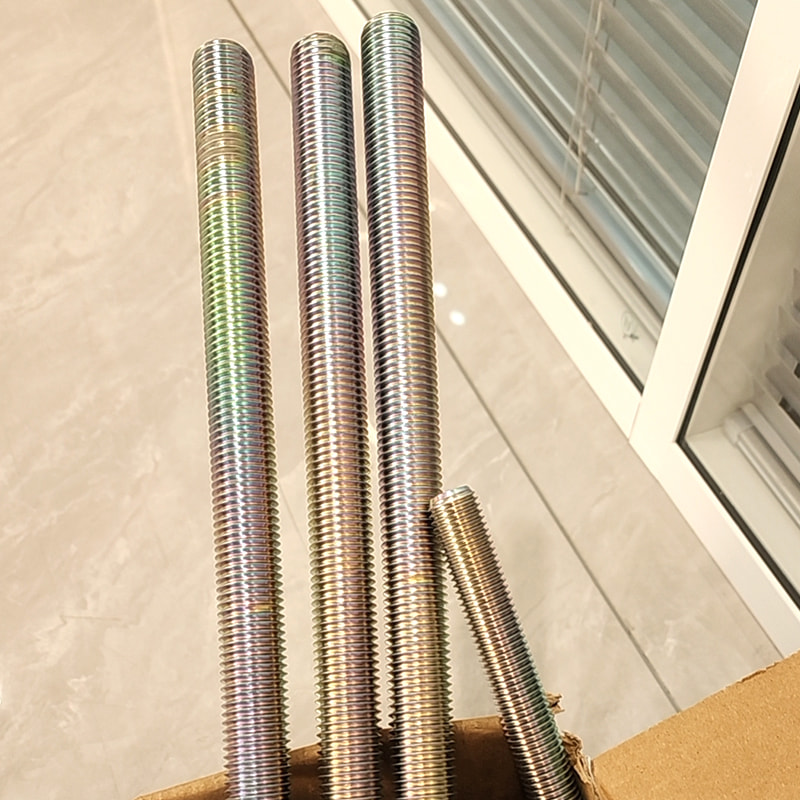 3/4"×10" B7 navojne šipke od legiranog čelika pružaju iznimnu čvrstoću, otpornost na temperaturu i zaštitu od korozije u jednom pouzdanom zatvaraču. Bilo da osiguravate... Pogledajte proizvod →
B7 ostaje volumenski stupanj sa velikom razlikom, a pravila o nabavi oko njega, uključujući očekivana dokumentacija za rad cjevovoda za naftu i plin, obuhvaćena su ovim Vodič za stupanj i odabir navojne šipke B7 .
Oba razreda moraju doseći 125 ksi vlačne čvrstoće i 105 ksi istezanja do 2-1/2 in, s ograničenjem tvrdoće od 321 HBW (35 HRC). Tablice momenta za dva stupnja su stoga gotovo identične.
Vanadij plus viša temperatura kaljenja usporava gubitak prednaprezanja vijka. Ovo je svojstvo puzanja i opuštanja, i nikada se ne pojavljuje na potvrdi o sobnoj temperaturi.
B16 obično nosi 15-35% premije na cijenu i često se proizvodi po lotu topline, dok se B7 skladišti u dubini u UNC i metričkim promjerima.
Vrijednosti odražavaju minimalne zahtjeve ASTM A193 i široko prihvaćenu industrijsku praksu; stropovi za vruće usluge inženjerske su smjernice, a ne ograničenja propisana kodeksom.
Vruća prirubnica rijetko zakaže jer se svornjak slomio. Ne uspijeva jer se klin polako rasteže, brtva gubi kompresiju i spoj počinje plakati. Oba razreda počinju s istim predopterećenjem, pa je pitanje koliko tog predopterećenja preživi. B7 i B16 prate jedan drugoga kroz oko 700°F, a zatim se brzo razilaze.
700°F
800°F
900°F
1000°F
B7 B16
Stupci prikazuju ilustrativni indeks zadržanog predopterećenja (100 = puno početno predopterećenje) kako bi trend bio vidljiv. Stvarno ponašanje spoja također ovisi o vrsti brtve, krutosti spoja, početnom naprezanju vijka i rotaciji prirubnice.
Iz ovoga proizlaze dva praktična čitanja. Prvo, križanje se nalazi između 800°F i 900°F, što odgovara navici na terenu određivanja B16 za vruću paru za ponovno zagrijavanje, reaktore za hidroprocesiranje i uslugu vodika. Drugo, ako spoj na 850°F već curi i ponovno zateže pri svakom gašenju, promjena stupnja svornjaka čini više za vas od pritezanja vrijednosti momenta. Također vrijedi napomenuti: B7 izložen višoj temperaturi kaljenja trajno je omekšao i ne smije se ponovno koristiti, bez obzira koliko dobro izgledao nakon čišćenja.
Ova dva razreda ne dijele tržište ravnomjerno. Ilustrativna distribucija u nastavku pokazuje gdje se koncentrira potražnja za visokotemperaturnim A193 vijcima i zašto se zahtjevi za odabirom razine toliko razlikuju od jednog projekta do drugog.
Segmenti su približna procjena industrije za ilustraciju, a ne izmjerena studija tržišta.
B7 dominira hladnijim dijelom svakog od tih segmenata: komunalni cjevovod, prirubnice klase 150 do 600, poklopci ventila i opće održavanje postrojenja. B16 se koncentrira tamo gdje su dizajneri zabrinuti zbog opuštanja tijekom 20-godišnjeg vijeka, zbog čega se nesrazmjerno pojavljuje u krugovima hidroprocesiranja, vruće pare i visokotlačnog vodika, iako predstavlja mali udio u ukupnoj tonaži.
Ispod otprilike 800°F sa standardnom brtvom, B7 je obično dovoljan. Iznad 800°F, ili gdje nepropusnost mora preživjeti ponovljene toplinske cikluse, B16 je sigurniji inženjerski izbor.
Ako popis linija ili crtež poziva A193 B7, isporuka B16 zahtijeva pismeno inženjersko odobrenje. Pečat ocjene na klinu mora odgovarati svjedodžbi i crtežu.
Za kiselu upotrebu izbor je B7M s maksimumom od 235 HBW i 100% ispitivanjem tvrdoće, ili austenitni stupanj kao što je B8M. Za uslugu ispod nule odgovor je A320 L7 ili L7M. B16 ne rješava niti jedan problem.
A194 Stupanj 2H je uobičajeno uparivanje s B7; iznad oko 800-850°F, matice A194 razreda 7 obično se specificiraju s vijcima B16. Izbor premaza je zasebna odluka o temperaturi koja je opisana u nastavku.
B16 dodaje premiju od 15-35% i često se isporučuje iz namjenske serije grijanja, tako da je rizik rasporeda stvaran. Za nestandardne duljine, posebnu geometriju glave ili vlastiti uzorak klinova, ruta prilagođene proizvodnje obično je brža od traženja artikla iz kataloga, a naš OEM i ODM servis zatvarača pokriva proizvodnju temeljenu na crtežu.
Odabir ocjene samo je pola kupnje. Matica mora biti tvrđa od svornjaka kako skidanje navoja ne bi postalo uzrok kvara, a premaz mora izdržati istu temperaturu kao i svornjak. Ovo je mjesto gdje tehnički ispravan svornjak B16 još uvijek može zakazati u radu.
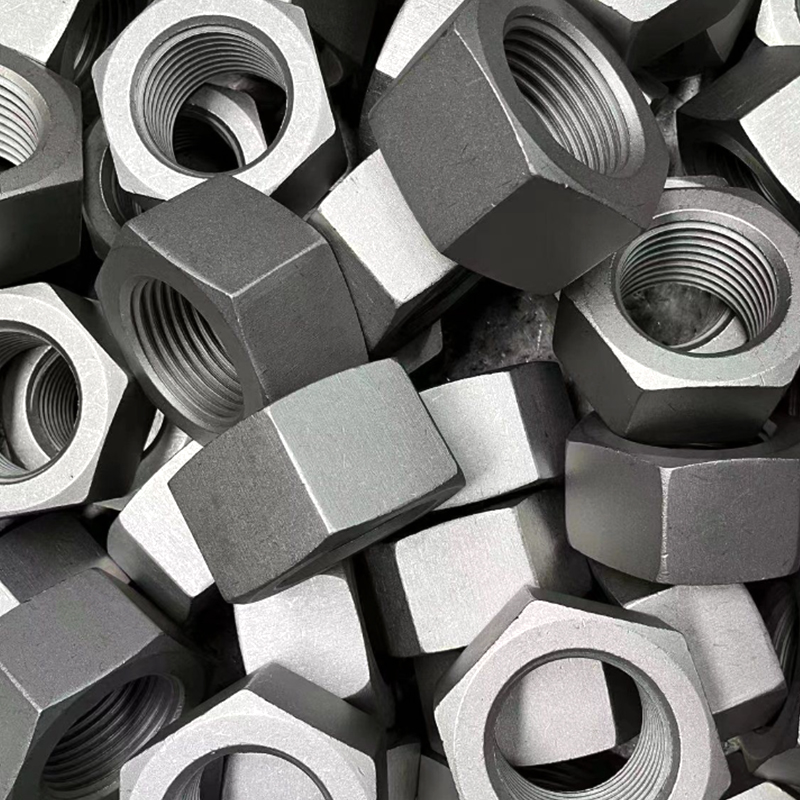 ASTM A194 B7 Crne teške šesterokutne matice ASTM A194 B7 Crne teške šesterokutne matice are high-strength, heavy-duty hex nuts specifically engineered to pair with ASTM A193 B7 alloy steel bolts in high-temperature and hi... Pogledajte proizvod →
Matice stupnja A194 2H kaljene su i kaljene na veću tvrdoću od svornjaka koje nose, zbog čega je kombinacija svornjaka B7 s 2H maticom toliko uobičajena. Iznad otprilike 800-850°F obično se koriste matice razreda 7 kako matica ne bi postala slaba karika. Ograničenja premaza su isto tako konkretna: premazi na bazi PTFE-a općenito se koriste do oko 500°F, a vruće pocinčavanje se izbjegava u kontinuiranoj uporabi iznad otprilike 400°F jer cink i željezo međusobno difundiraju i premaz se razgrađuje. Iznad tih temperatura, crni oksid ili gola površina legure s odgovarajućim mazivom je realna opcija.
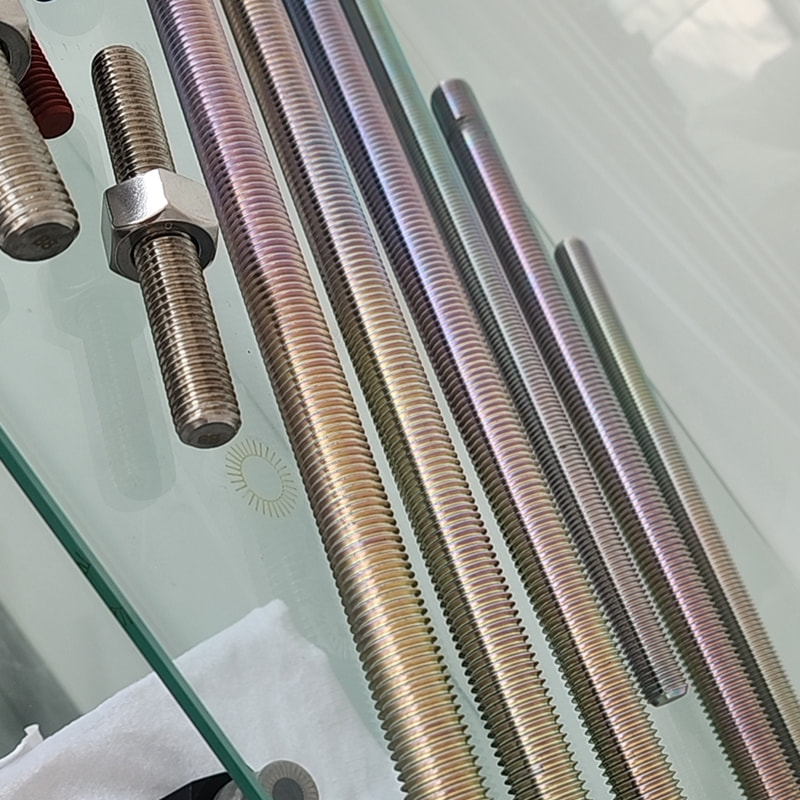 Legirani čelik M27*300 PTFE / Dacromet premaz B7 Navojne šipke Svornjaci Legirani čelik M27×300 PTFE/Dacromet presvučene B7 navojne šipke kombiniraju otpornost na visoke temperature s naprednom zaštitom od korozije. Bilo da osiguravate kritične prirubnice na... Pogledajte proizvod →
Premaz i mazivo također mijenjaju odnos zakretnog momenta i predopterećenja. Svornjak s Dacromet ili PTFE završnom obradom postiže zadano predopterećenje pri mnogo nižem momentu ključa nego suhi, crni oksidni svornjak. Kada promijenite završni sloj, ponovno provjerite vrijednost zakretnog momenta u odnosu na ASME PCC-1 umjesto ponovnog korištenja broja iz prethodnog projekta.
Ako spoj radi ispod otprilike 800°F, a specifikacija zahtijeva B7, kupite B7 i potrošite razliku na ispravan postupak spajanja vijcima. Ako se spoj zagrijava, mijenja toplinu ili ima povijest curenja između obrtaja, vanadij i viša temperatura kaljenja u B16 kupuju vam nešto mjerljivo: opterećenje vijka koje je još uvijek tu u desetoj godini. Dva razreda dijele klasu čvrstoće i tablicu zakretnog momenta, ali ne dijele radni vijek na temperaturi, a to je razlika koja je važna.
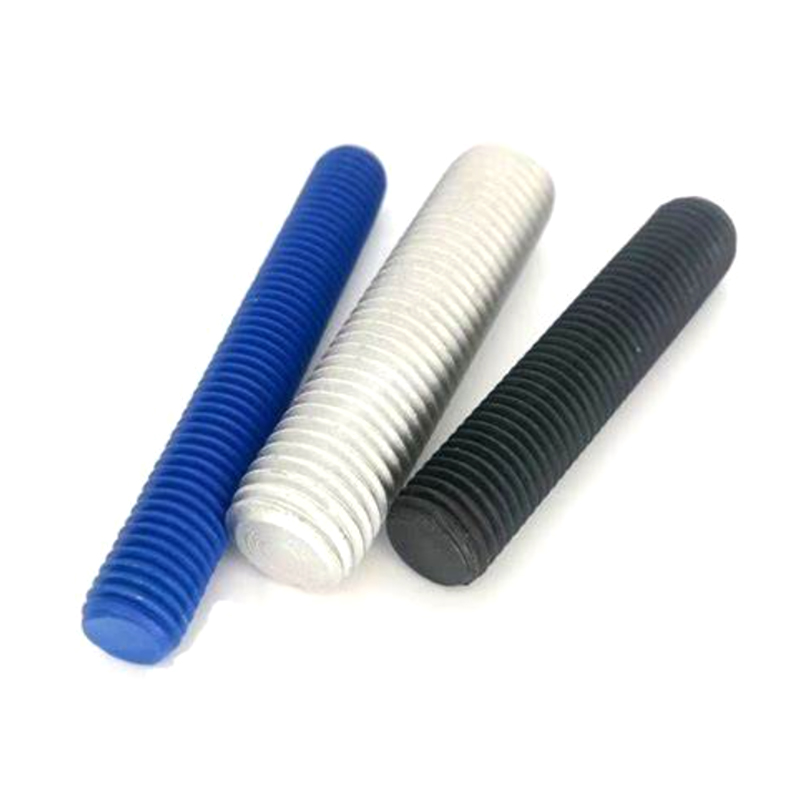 3/4*10" pocinčane / crni oksid / vruće pocinčane B7 šipke s navojem
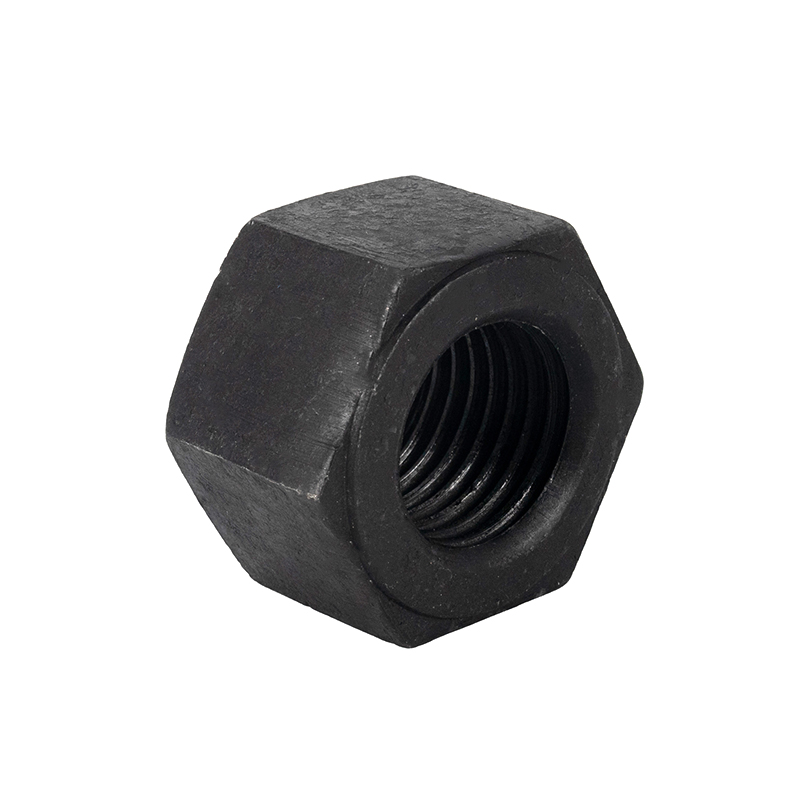 ASTM A194 B7 Crne teške šesterokutne matice
 DIN 7504K SS304 obični samobušeći vijci s križnom glavom
 ST3.5*6.5 DIN7981 nehrđajući čelik 304 obični samorezni vijci
 Ugljični čelik M16×300 razreda 8.8 pocinčan/crna poluga s punim navojem
 M10*160 fosfatirani šesterokutni prirubnički vijci od legiranog čelika
 Podaci za kontakt
 Adresa