
Kratak odgovor: odaberite vijke od pocinčanog ugljičnog čelika kada je okolina suha, proračun ograničen, a premaz može preživjeti rukovanje i ugradnju; odaberite vijke od nehrđajućeg čelika kada kloridi, ispiranje, kontakt s hranom ili dugi intervali održavanja čine vjerojatnim oštećenje premaza.
Odluka nije "koji je metal bolji". To je koji oblik kvara možete pregledati, kontrolirati i priuštiti tijekom životnog vijeka spoja.
Tim za održavanje koji mijenja vijke rukohvata na obalnom prolazu može se suočiti s dvije vrlo različite ponude: vruće pocinčane vijke razreda 8.8 po skromnoj jediničnoj cijeni ili 316 nehrđajućih vijaka po tri do pet puta većoj cijeni. I jedno i drugo može izgledati prihvatljivo na papiru. Osamnaest mjeseci kasnije, razlika se obično vidi na odrezanim navojima, izgrebanim glavama i sučeljima nosača gdje je premaz oštećen tijekom instalacije.
Zbog toga se pocinčani vijci u odnosu na vijke od nehrđajućeg čelika trebaju specificirati prema izloženosti, zahtjevima zakretnog momenta, materijalima za spajanje i pristupu inspekciji, a ne prema jednoj naljepnici za koroziju.
Pocinčani vijci su spojni elementi od ugljičnog ili legiranog čelika s premazom cinka. Cink je žrtvovan: kada se premaz izgrebe, on prvenstveno korodira i još uvijek štiti čelik ispod, pod uvjetom da ostane dovoljno cinka. Vruće pocinčavanje prema ASTM A123 ili ASTM A153, ili pocinčavanje prema ASTM F1941, mijenja debljinu premaza i prianjanje navoja, tako da postupak mora odgovarati veličini vijka i toleranciji spoja.
Vijci od nehrđajućeg čelika oslanjaju se na pasivni film bogat kromom. Klase kao što su 304 (A2) i 316 (A4) otporne su na hrđu stvaranjem i popravkom tog filma, ali nisu imune na kloridne rupičaste korozije, koroziju ili mrlje. Klasa 316 s molibdenom je sigurniji izbor za slani sprej, kemijsko ispiranje i morski zrak, dok je 304 obično prikladan za unutarnju upotrebu u zatvorenom ili blago vlažnom okruženju.
Praktična posljedica je jednostavna. Pocinčani vijci vidljivo pokvare zbog crvene hrđe nakon što se cink potroši. Vijci od nehrđajućeg čelika često se tiho otkaže uslijed napada rupa ili pukotina na brtvama, podlošcima i zonama zarobljene vlage. Ako je pristup pregledu loš, tiši način kvara zaslužuje veću težinu. Za širi pregled izbora premaza, ovo vodič za odabir površinske obrade je koristan jer odvaja efekte debljine cinka, pasivizacije i završnog premaza.
Vruće pocinčavanje dodaje otprilike 50–80 µm po površini, što može premostiti male navoje. ISO 10684 i uobičajena praksa često čine vruće umakanje manje praktičnim ispod M8 osim ako se navoji ne narezuju, ispredaju ili specificiraju s dopuštenjem. Pocinčavanje ostaje tanje i čuva pristajanje, ali daje manje žrtvenog cinka.
Vijak od ugljičnog čelika razreda 8.8 ima nominalno popuštanje oko 640 MPa. Žareni vijci od nehrđajućeg čelika 304 i 316 često su bliži prinosu od 200–250 MPa osim ako se ne isporučuju u stanju veće čvrstoće. Nehrđajući čelik također lako žuči, tako da vrijednosti zakretnog momenta moraju odražavati stanje maziva i navoja, a ne samo klasu svojstva.
Općenito se ne preporučuje stavljanje nehrđajućih matica na pocinčane vijke u radu s mokrim kloridom. Nehrđajući zatvarač djeluje kao katoda i može ubrzati gubitak cinka na navoju i ispod podloške. Koristite odgovarajuće sustave, izolacijske podloške ili odgovarajuće brtvilo kada se ne mogu izbjeći miješani materijali.
Visokočvrsti galvanizirani vijci također nose rizik od vodikove krtosti. Ako specifikacija zahtijeva stupanj 10.9 ili 12.9 s galvanizacijom, pečenje i sljedivost serije nisu izborni detalji. Vruće pocinčavanje i mehaničko pocinčavanje smanjuju taj specifični rizik, ali umjesto toga uvode kontrolu navoja i debljine premaza.
 M6×100 šesterokutni vijci od pocinčanog ugljičnog čelika Standardni M6×100 vijci sa šesterokutnom glavom od ugljičnog čelika s pocinčanom završnom obradom i opcijom razreda 8.8 za lake do srednje industrijske sklopove; Rezultati solnog spreja nisu garancija za radni vijek na otvorenom. Pogledajte proizvod →
Ispitivanje u neutralnom slanom spreju prema ASTM B117 korisno je za rangiranje premaza, ali nije jamstvo za radni vijek. Rezultat od 720 sati ne znači 720 sati na otvorenom. To znači da je premaz preživio okruženje standardizirane magle dulje od uzorka s nižim brojem sati pod istim uvjetima ispitivanja.
Pocinčano
96–200 h
Vruće umakanje
500–1000 h
304 nehrđajući
rizik od udubljenja
316 nehrđajući
viša marža klorida
Ilustrativni rasponi slanog spreja za raspravu o specifikacijama. Ocjene nehrđajućeg čelika ocjenjuju se prema mrljama i udubljenjima, a ne samo prema crvenoj hrđi, tako da šipke nisu izravno zamjenjive.
Skriveni pokazatelj je raspodjela debljine premaza, a ne samo prosječna debljina. Tanke točke na korijenima niti, ispod glava i na odrezanim krajevima postaju prva mjesta hrđe. Zatražite izvješća o ispitivanju mase ili debljine premaza po lotu i provjerite jesu li navoji izrezani prije ili nakon pocinčavanja.
Ilustrativna mješavina specifikacija
Ovo je ilustrativna podjela za raspravu, a ne tržišna statistika. Poanta je da se od iste obitelji vijaka traži da radi u vrlo različitim klasama izloženosti.
U općenitoj proizvodnji, pocinčani vijci razreda 8.8 često su ekonomična zadana vrijednost. U obalnoj i kemijskoj službi, nehrđajući čelik 316 obično se lakše brani. Primjene u automobilima i transportu mogu prihvatiti cinkove ljuskice ili geometrijski pocinčane premaze gdje su izgled i pristajanje navoja važni. Hrana i čisti okoliši često zahtijevaju nehrđajući čelik zbog ispiranja i kemijske kompatibilnosti, a ne zato što ugljični čelik ne može podnijeti opterećenje.
Zabilježite razinu klorida, učestalost ispiranja, pH, temperaturu, zarobljenu vlagu i kemikalije za čišćenje. "Na otvorenom" nije specifikacija.
Provjerite klasu svojstva, probno opterećenje i stvarno korišteni zakretni moment. Od nehrđajućeg čelika i od pocinčanog trenja može se promijeniti opterećenje stezaljke.
Za male navoje, oplata ili nehrđajući čelik može biti praktičniji od vrućeg umakanja. Za teške konstrukcijske vijke uobičajeno je uranjanje u vruće vrijeme i odgovarajući dodatak za navoj.
Izbjegavajte parove nehrđajućeg i pocinčanog čelika u mokrom kloridnom servisu osim ako nisu izolirani. Kontaktu s aluminijem također treba obratiti pozornost jer nehrđajući metal može ubrzati koroziju aluminija.
Potvrdite prikladnost utičnice, zahvaćanje navoja, mazivo i postupak popravka. Oštećenje premaza tijekom instalacije rizik je nabave, a ne samo problem radionice.
Zatražite certifikate o materijalu, rezultate debljine premaza ili mase, izvješća o slanom spreju i sljedivost serije. Izvješće o ispitivanju bez broja serije teško je koristiti u zahtjevu.
Ako je primjena konstrukcijski ili vanjski spoj gdje je odabrana ruta premazivanje vrućim potapanjem, provjerite kvalitetu i premaz zajedno. Ovo vruće pocinčani šesterokutni vijak kvalitete 8.8 referenca je korisna početna točka za provjeru dopuštenja niti, stanja premaza i klase svojstava u jednoj specifikaciji.
 Kvaliteta 8,8 M8×100 vruće pocinčani šesterokutni vijci Šesterokutni vijci od legiranog čelika kvalitete 8.8 M8×100 s vrućim pocinčavanjem za vanjske konstrukcijske spojeve; zajedno provjerite dopušteni navoj, stanje premaza i klasu svojstva. Pogledajte proizvod →
Pocinčani vijci trebaju plan održavanja: pregledajte odrezane navoje, izgrebane glave i sučelja nosača nakon instalacije; popravite bojom bogatom cinkom kada je premaz oštećen; and re-check torque after thermal cycling. Za nehrđajuće vijke potreban je drugačiji plan: izbjegavajte zamke klorida, koristite sredstva protiv zapinjanja na navojima gdje postoji vjerojatnost trganja i nemojte pretpostavljati da sjajna glava znači da je korijen navoja čist.
Compliance also affects the choice. Kupci iz EU-a sve više traže izvješćivanje o ugljiku i sljedivost materijala, a tranzicija CBAM-a tjera dobavljače spojnih elemenata da dokumentiraju podrijetlo čelika i emisije. REACH i RoHS pitanja mogu se odnositi na premaze i maziva. Za nehrđajući čelik važni su certifikati razreda i toplinski brojevi jer 304 i 316 nisu međusobno zamjenjivi u kloridnoj službi.
The hidden cost is usually not the bolt price. Oprema za pristup, vrijeme zastoja i inspekcijski rad potrebni su za zamjenu zgloba koji je naveden samo na prvom trošku. Vijak od nehrđajućeg čelika koji izbjegava dva ciklusa održavanja može biti jeftiniji od pocinčanog vijka koji hrđa na nosaču prolaza svake tri godine.
 Stainless Steel 304 DIN 6921 Hex Flange Bolts AISI 304 (A2) vijci s šesterokutnom prirubnicom M5–M20 čvrstoće A2-70 za pričvršćivanje konstrukcije otporne na koroziju; nehrđajući može odgovarati izloženosti kloridima ili skupom pristupu održavanju. Pogledajte proizvod →
Za suhe, kopnene, skupe sklopove, vijci od pocinčanog ugljičnog čelika često su praktičan izbor, pod uvjetom da je premaz specificiran standardom, da navoji odgovaraju i da se oštećena područja mogu pregledati. Za izloženost kloridima, ispiranje, kemijski kontakt, područja s hranom ili spojeve gdje je pristup skupom za održavanje, vijci od nehrđajućeg čelika—obično 316—su specifikacija manjeg rizika. Najgori ishod je miješanje to dvoje bez uzimanja u obzir galvanskog spoja, nagrizanja navoja i različitog načina kvara svakog materijala.
Select by exposure and failure mode first. Zatim usporedite debljinu premaza, klasu svojstva, izvješća o ispitivanju i instaliranu cijenu. Taj slijed sprječava pocinčane vijke naspram nehrđajućeg čelika da postanu lažni izbor između "jeftino" i "otporno na koroziju".
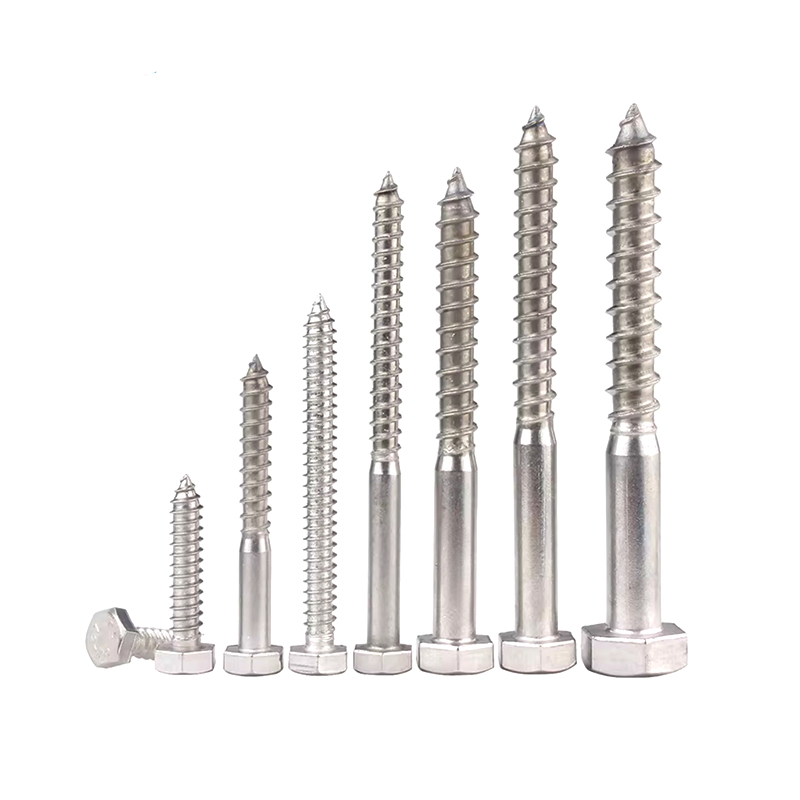 ST5*35 šesterokutni vijci za drvo od nehrđajućeg čelika 304
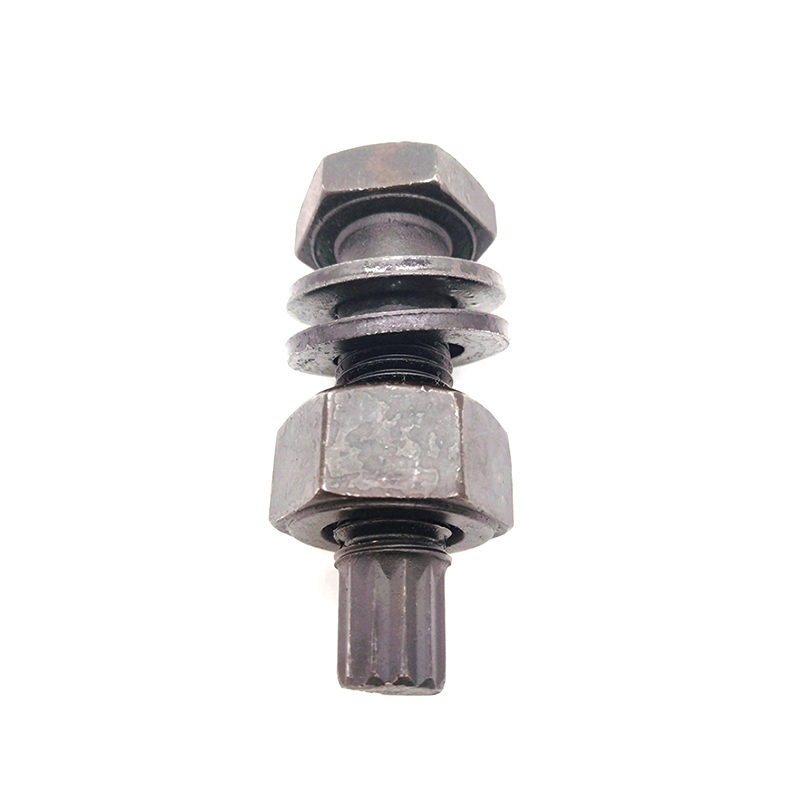 M24*200 Vijci visoke čvrstoće od legiranog čelika za čelične konstrukcije
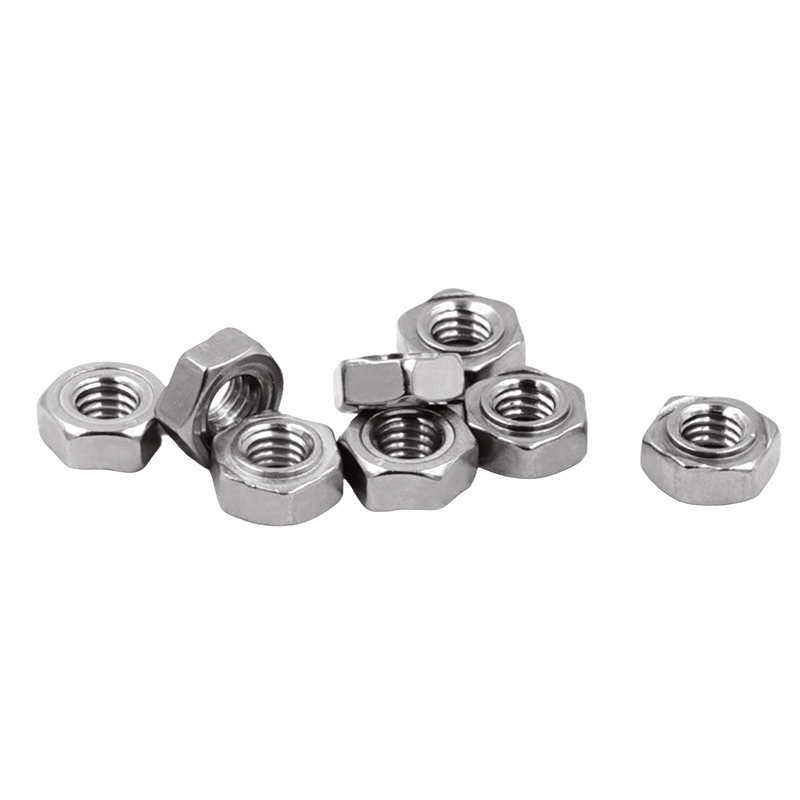 DIN934 šesterokutne matice od nehrđajućeg čelika 316 M1
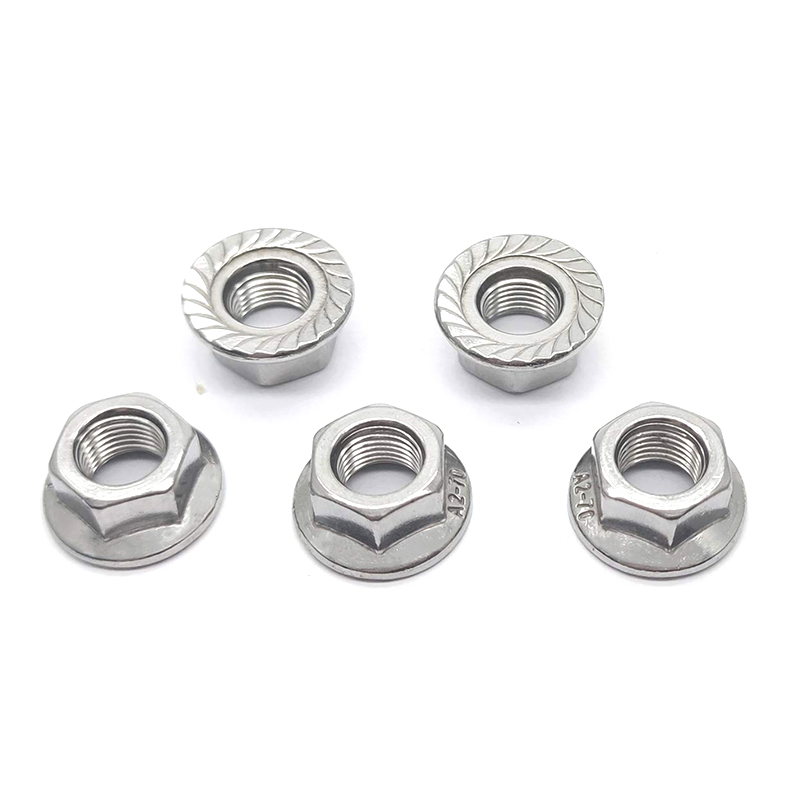 Matica s prirubnicom od nehrđajućeg čelika 304 koja ne klizi
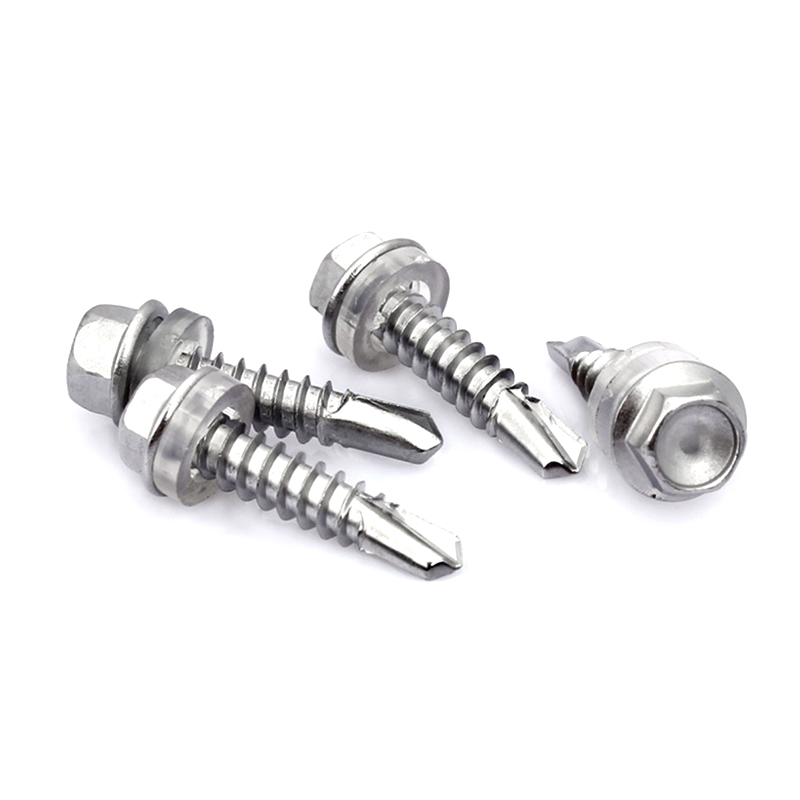 ST2.9*9.5 Samobušeći vijci sa šesterokutnom glavom od nehrđajućeg čelika
 M6*20 pocinčani vijci sa šesterokutnom prirubnicom od legiranog čelika
 Podaci za kontakt
 Adresa